مشروع لوحة التحكم بالمتحكم المنطقي المبرمج (PLC) ونظام الإشراف وجمع البيانات (SCADA) ينجح أو يتعثر قبل أن يُركَّب أول سلك: في قائمة نقاط الإدخال والإخراج وفي وصف منطق التحكم. بعدها يأتي التصميم والتصنيع والاختبار المصنعي، ثم التشغيل في الموقع. في القدرة لصناعة المفاتيح الكهربائية بالشارقة نصمم هذه اللوحات ونبرمج المتحكمات وشاشات التشغيل وأنظمة الإشراف داخل الشركة، وفيما يلي المراحل كما نديرها، وما يحتاجه كل طرف في كل مرحلة.
ما الذي يجب أن يكون جاهزًا قبل التصميم؟
وثيقتان تحددان المشروع كله: قائمة نقاط الإدخال والإخراج (I/O List)، ووصف فلسفة التحكم (Control Philosophy). من دونهما يصبح التصميم تخمينًا، وتتحول كل ملاحظة لاحقة إلى تعديل في اللوحة.
قائمة النقاط تذكر كل إشارة: اسمها، ونوعها رقمية أو تناظرية، ومصدرها، ونطاقها، مثل حساس ضغط بإشارة 4-20 mA يقيس من صفر إلى عشرة بار. أما فلسفة التحكم فتشرح بلغة واضحة ماذا يحدث في كل حالة: متى تبدأ المضخة الثانية، وماذا يفعل النظام عند تعطل حساس، وما الإنذارات التي تظهر للمشغّل وأيها يوقف المعدة.
كثيرًا ما تصل مواصفات فيها قائمة نقاط دون فلسفة تحكم. في هذه الحالة يُستحسن أن يكتب مُصنّع اللوحة مسودة الفلسفة ويرسلها للاستشاري أو المالك ليعتمدها قبل البرمجة. ساعة نقاش على الورق توفر أيامًا من التعديل في الموقع.
كيف تُختار مكوّنات اللوحة؟
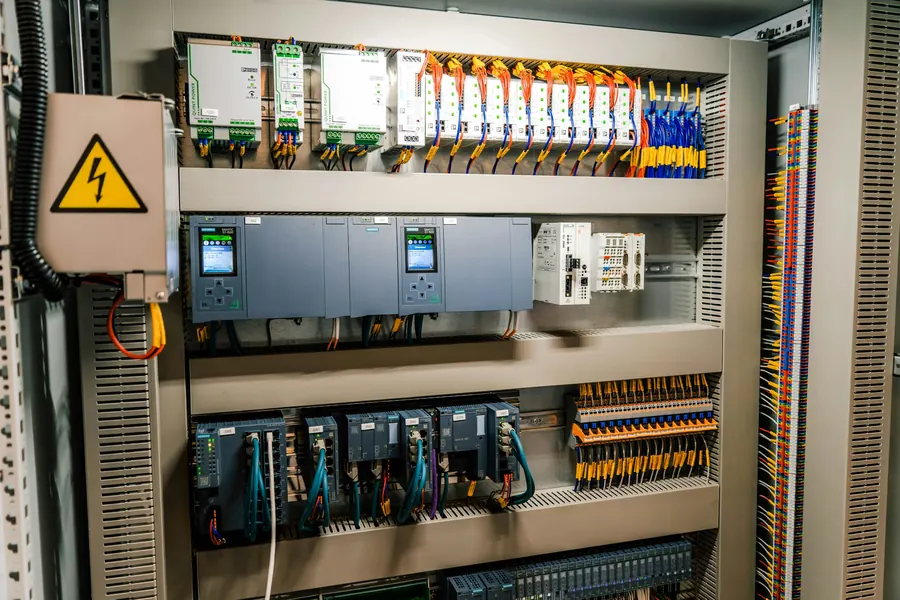
تُختار المكوّنات من قائمة النقاط ومن بيئة التركيب. المتحكم ووحدات الإدخال والإخراج تُحسب من عدد النقاط مع احتياطي، والتغذية والتبريد يُحسبان من الأحمال وحرارة المكان.
- المتحكم والعلامة التجارية: حسب المواصفات أو معيار المالك، لأن فريق الصيانة يحتاج برامج وقطع غيار يعرفها.
- نقاط احتياطية: تطلب أغلب المواصفات نسبة من نقاط الإدخال والإخراج ومساحة في اللوحة للتوسعة، ويحددها الاستشاري.
- تغذية 24 V DC بمصادر كافية، ومصدر تغذية غير منقطعة للمتحكم والشبكة حيث يلزم بقاء البيانات عند الانقطاع.
- الشبكة: Modbus أو BACnet أو Profinet أو غيرها، حسب الأجهزة الميدانية ونظام الإشراف أو إدارة المبنى.
- شاشة التشغيل (HMI) على باب اللوحة، بحجم يناسب عدد الشاشات والإنذارات.
- التبريد: مراوح بفلاتر أو مكيف لوحة، حسب حرارة الغرفة وما في اللوحة من محوّلات تردد ومصادر تغذية.
التصميم والتصنيع: ما الذي يميز لوحة يسهل صيانتها؟
اللوحة التي يسهل صيانتها هي التي يطابق كل سلك فيها المخطط، برقم واضح على طرفيه. نرسم المخططات على EPLAN، فتخرج منه أرقام الأسلاك والأطراف وقائمة المواد، ويستخدمها الفنيون في الورشة مباشرة.
داخل اللوحة نفصل مسارات القدرة عن مسارات الإشارات، ونضع الإشارات التناظرية في كابلات محجوبة مؤرّضة من طرف واحد، ونرتب الأطراف بمجموعات حسب المعدة الميدانية. هذه التفاصيل لا تظهر في العرض، لكنها تظهر في الموقع عندما يبحث الفني عن إشارة متقطعة. والجزء الذي يحمل القدرة في اللوحة يخضع للاختبارات الروتينية نفسها في أي لوحة جهد منخفض.
كيف يجري الاختبار المصنعي (FAT)؟
في الاختبار المصنعي يُشغَّل البرنامج الفعلي على اللوحة، وتُحاكى الإشارات الميدانية واحدة واحدة. الهدف أن يرى الاستشاري أو المالك كل سيناريو في فلسفة التحكم يعمل قبل أن تغادر اللوحة المصنع.
- اختبارات كهربائية: مقاومة العزل، والتغذية، وجهود مصادر التيار المستمر.
- فحص النقاط: كل مدخل يُحاكى ويُتحقق من ظهوره في المتحكم والشاشة، وكل مخرج يُفعّل ويُتحقق من وصوله إلى طرفه.
- اختبار المنطق: تسلسلات التشغيل، والتبديل بين المعدات، والإنذارات، وسلوك النظام عند تعطل حساس أو انقطاع التغذية.
- الاتصال: قراءة النقاط من نظام الإشراف أو نظام إدارة المبنى إن أمكن توصيله، أو بمحاكي.
- تسجيل الملاحظات وإغلاقها، ثم توقيع شهادة الاختبار.
كل ملاحظة تُغلق في المصنع أرخص بكثير من مثيلتها في الموقع، حيث تكون المعدات تعمل والمقاول ينتظر التسليم.
التشغيل في الموقع والتسليم
في الموقع يبدأ العمل بفحص الحلقات (Loop Checks) من كل حساس ومشغّل حتى المتحكم، ثم تشغيل المعدات فعليًا وضبط قيم المنطق على السلوك الحقيقي للنظام. بعدها يُسلَّم المشروع بوثائقه وبرامجه.
الضبط في الموقع لا مفر منه: زمن استجابة الصمامات، وحدود الضغط الفعلية، ومعاملات حلقات التحكم PID. ما نحرص عليه هو أن يكون البرنامج النهائي محفوظًا بنسخة مطابقة لما يعمل في الموقع، وأن تُسلَّم مخططات التنفيذ الفعلي وقائمة النقاط المحدّثة وإجراءات التشغيل، وأن يُدرَّب فريق التشغيل على الشاشات والإنذارات. من أمثلة هذا العمل لوحة التحكم الرئيسية لمحطة المضخات الحرارية في فيدا دبي مول، بمتحكم وشاشة تشغيل ونقاط لنظام إدارة المبنى، وقد كتبنا عنها في مقال لوحات DDC وتكاملها مع BMS. وتجد لوحاتنا الأخرى في صفحة لوحات PLC وSCADA وصفحة المشاريع.
الأسئلة الشائعة
ما الفرق بين PLC وSCADA؟
المتحكم المنطقي المبرمج (PLC) هو الجهاز الذي ينفذ منطق التحكم فعليًا: يقرأ الحساسات ويشغّل المعدات في الزمن الحقيقي. أما SCADA فهو نظام إشراف على حاسوب أو خادم، يعرض حالة النظام ويجمع البيانات والإنذارات ويسمح بتغيير القيم. المتحكم يعمل وحده إن توقف نظام الإشراف، والعكس غير صحيح.
كم نقطة احتياطية يجب أن تحتوي لوحة PLC؟
تحدد المواصفات النسبة عادة، وتطلب أغلبها احتياطيًا في كل نوع من نقاط الإدخال والإخراج، إضافة إلى مساحة فارغة في اللوحة لوحدات مستقبلية. إن لم تذكر المواصفات ذلك، فالأفضل اقتراح نسبة وتثبيتها في ملف الاعتماد ليقرها الاستشاري، لأن إضافة وحدات لاحقًا في لوحة ممتلئة مكلفة.
هل يمكن حضور الاختبار المصنعي للوحة PLC؟
نعم، ونشجع على ذلك. في الاختبار المصنعي يُشغَّل البرنامج الفعلي وتُحاكى الإشارات، فيرى الاستشاري أو المالك تسلسلات التشغيل والإنذارات قبل الشحن. ونرسل قبل الموعد إجراءات الاختبار وقائمة النقاط، لتكون المراجعة منظمة وتُسجّل الملاحظات وتُغلق قبل التوقيع. وحضور فريق التشغيل المستقبلي مفيد أيضًا، لأنه يتعرف على الشاشات والإنذارات مبكرًا.
هل تبرمج القدرة اللوحات داخليًا؟
نعم. نبرمج المتحكمات المنطقية وشاشات التشغيل وأنظمة الإشراف داخل الشركة، ونصمم اللوحات على EPLAN. وقد نفذنا لوحات تحكم لوحدات مناولة الهواء ومضخات رفع الضغط والمضخات الحرارية والكسارات ومصانع الأسمنت والزراعة المائية وغيرها، ونتولى الاختبار المصنعي والتشغيل في الموقع والتسليم بالوثائق والبرامج النهائية.